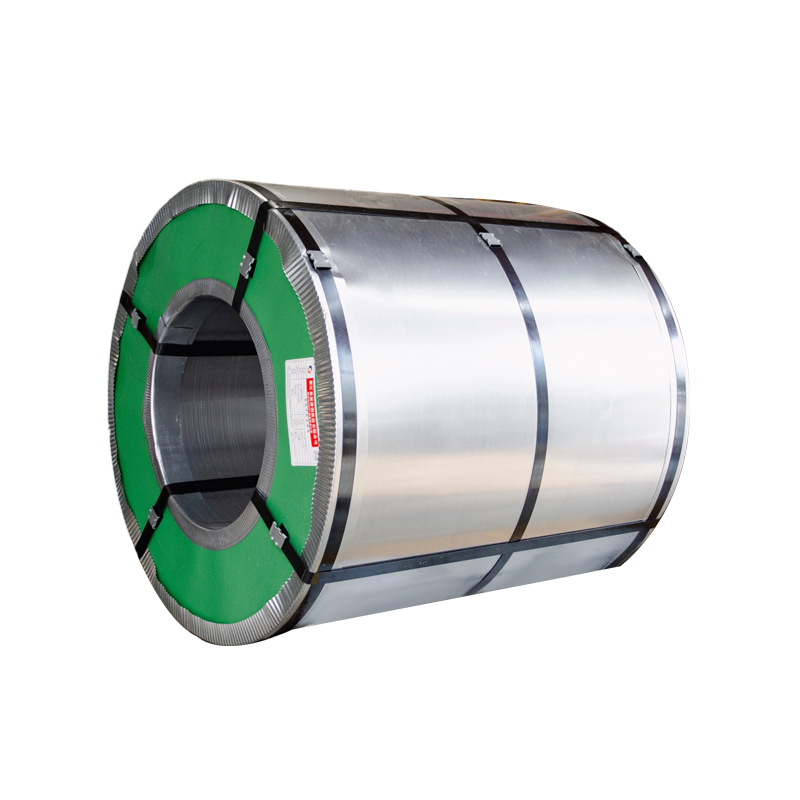


Kontrola kvality vo výrobe oceľových zvitkov s farebným povlakom
Kvalita a farebne potiahnutá oceľová cievka je určená komplexnou súhrou kvality substrátu, celistvosti kovového povlaku, nanášania organického povlaku a povrchovej úpravy. Pokiaľ ide o výrobcov, systémy kontroly kvality musia monitorovať každú fázu výroby, aby sa zabezpečilo, že konečné produkty spĺňajú výkonnostné špecifikácie odolnosti voči korózii, tvarovateľnosti a vzhľadu.
Kontrola kvality oceľových zvitkov s farebným povlakom zahŕňa kontrolu surovín, monitorovanie počas procesu a testovanie konečného produktu. Medzi kľúčové parametre patrí hrúbka povlaku, priľnavosť, tvrdosť, farebná konzistencia a detekcia povrchových defektov. Kvalita konečného produktu závisí predovšetkým od výrobného procesu, no značné škody môže spôsobiť aj nesprávna manipulácia a skladovanie.
Parametre základnej kvality
Výkon farebne potiahnutých oceľových zvitkov je určený niekoľkými vzájomne závislými parametrami, ktoré musia byť počas výroby kontrolované.
Hrúbka povlaku
Pre vonkajšie aplikácie by hrúbka prednej vrstvy mala byť aspoň 20 μm (základný náter ≥ 5 μm, vrchný náter ≥ 15 μm). Nedostatočná hrúbka ohrozuje ochranu proti korózii, zatiaľ čo nadmerná hrúbka vedie k praskaniu a zlej priľnavosti.
Priľnavosť a tvarovateľnosť
Tvrdosť ceruzky by mala spĺňať normu 2H s výkonom ohybu 180° ≤3T. Tieto parametre zaisťujú, že povlak zostane neporušený počas operácií valcovania a profilovania bez praskania alebo delaminácie.
Odolnosť proti korózii
Pre exteriérové aplikácie sa vyžaduje odolnosť voči soľnej hmle ≥500 hodín. Toto testovanie simuluje dlhodobé vystavenie korozívnemu prostrediu a potvrdzuje ochrannú výkonnosť náterového systému.
Metódy merania hrúbky povlaku
Presné meranie hrúbky povlaku je nevyhnutné pre kontrolu kvality. Nasledujúca tabuľka sumarizuje hlavné metódy merania a ich aplikácie.
| Metóda | Princíp | Aplikácia | Deštruktívne |
|---|---|---|---|
| Magnetický hrúbkomer | Elektromagnetická indukcia | Magnetické substráty (oceľ) | Nedeštruktívne |
| Magneticko-vírivý merač prúdu | Kombinovaný magnetický a vírivý prúd | Magnetické aj nemagnetické substráty | Nedeštruktívne |
| Mikrometrová metóda | Rozdiel v hrúbke pred/po odstránení | Všetky typy substrátov | Deštruktívne |
| Metalurgická mikroskopia | Meranie prierezu | Arbitrážne testovanie | Deštruktívne |
Štandardný postup merania
Pri pozinkovaných zvitkoch s farebným povlakom je dôležité rozlišovať medzi vrstvou zinku a organickým povlakom, pretože štandardné magnetické hrúbkomery merajú celkovú hrúbku nemagnetickej vrstvy.
- Krok 1 Zmerajte celkovú hrúbku „zinkovej vrstvy“ pomocou magnetického hrúbkomeru na piatich miestach viac ako 25 mm od okraja vzorky.
- Krok 2 Odstráňte organický povlak pomocou odstraňovača, ktorý nenapáda zinkovú vrstvu. Zmerajte znova na rovnakých miestach, aby ste získali hrúbku zinkovej vrstvy.
- Krok 3 Odčítajte hrúbku zinkovej vrstvy od celkovej hrúbky, aby ste získali hrúbku organického povlaku.
- Štandardné Dodržiavajte GB/T 13448-2019 "Testovacie metódy pre oceľové plechy a pásy s farebným povlakom" alebo ISO 2178 pre medzinárodnú zhodu.
Matica kontroly kvality: Kľúčové ukazovatele výkonnosti
Nasledujúce porovnanie poskytuje štruktúrovaný prehľad kritických parametrov kvality pre oceľové zvitky s farebným povlakom.
| Parameter | Akceptačný štandard | Metóda merania | Vplyv na výkon |
|---|---|---|---|
| Hrúbka povlaku (Front) | ≥20 μm | Magnetické meradlo / mikrometer | Ochrana proti korózii, trvanlivosť |
| Tvrdosť ceruzky | ≥2H | Test tvrdosti ceruzkou | Odolnosť proti poškriabaniu, opotrebovaniu |
| Ohyb 180° | ≤3T | T-ohybový test | Tvarovateľnosť, odolnosť proti praskaniu |
| Odolnosť proti nárazu | ≥ 9 J | Nárazový test | Trvanlivosť pri manipulácii |
| Odolnosť proti soľnej hmle | ≥500 h | Soľná rozprašovacia komora | Dlhodobá ochrana proti korózii |
| Farebný rozdiel | <3AE | Spektrofotometer | Estetická konzistencia |
| 60° Lesk | >60 | Merač lesku | Vizuálny vzhľad |
Priebežná kontrola kvality
Počas výroby prísne opatrenia na kontrolu kvality počas procesu zisťujú a rýchlo opravujú potenciálne problémy. Medzi kľúčové kontrolné body patria:
- Aplikácia náteru Hrúbka povlaku sa nepretržite monitoruje pomocou nedeštruktívnych testovacích metód. Rýchlosť nanášania aj teplota sú kontrolované, pretože nesprávna teplota môže viesť k povlaku so zlými fyzikálnymi vlastnosťami.
- Kontrola povrchu Vizuálne kontroly zisťujú povrchové chyby, ako sú škrabance, preliačiny alebo dierky. Automatizované kontrolné systémy využívajúce kamery a senzory skenujú povrch vysokou rýchlosťou, aby odhalili aj tie najmenšie nerovnosti.
- Testovanie priľnavosti Skúšky priečneho rezu a nárazu overujú pevnosť spojenia medzi povlakom a substrátom a zabezpečujú, že povlak zostane počas tvárniacich operácií neporušený.
Bežné povrchové chyby a prevencia
Povrchové chyby môžu ovplyvniť vzhľad aj výkon farebne potiahnutých oceľových zvitkov. Uvedomenie si bežných nedostatkov umožňuje proaktívnu prevenciu.
- Škrabance Spôsobené nesprávnou manipuláciou alebo kontaktom s ostrými predmetmi počas spracovania. Zabráňte opatrným zaobchádzaním a používaním ochranných materiálov.
- Pinholes Drobné otvory v nátere, ktoré vystavujú substrát korózii. Kontrolované prostredníctvom konzistentného nanášania náteru a správneho vytvrdzovania.
- Pomarančová kôra Nerovnomerná štruktúra povrchu spôsobená nesprávnym tokom náteru alebo podmienkami vytvrdzovania. Kontrolované prostredníctvom optimalizovaného zloženia náteru a parametrov procesu.
- Farebný rozdiel Rozdiely vo farbe medzi šaržami alebo v rámci jednej cievky. Riadené pomocou precíznych pigmentových disperzií a systémov prispôsobenia farieb.
Požiadavky na skladovanie a manipuláciu
Správne skladovanie je nevyhnutné na udržanie kvality farebne potiahnutých oceľových zvitkov po výrobe. Nesprávne skladovanie môže spôsobiť poškodenie povlaku, hrdzavenie a odlupovanie.
- Životné prostredie Skladujte v suchých, dobre vetraných priestoroch s vlhkosťou nižšou ako 70% a teplotou medzi 5°C a 40°C. Vyhnite sa extrémnym teplotným výkyvom, ktoré môžu spôsobiť kondenzáciu.
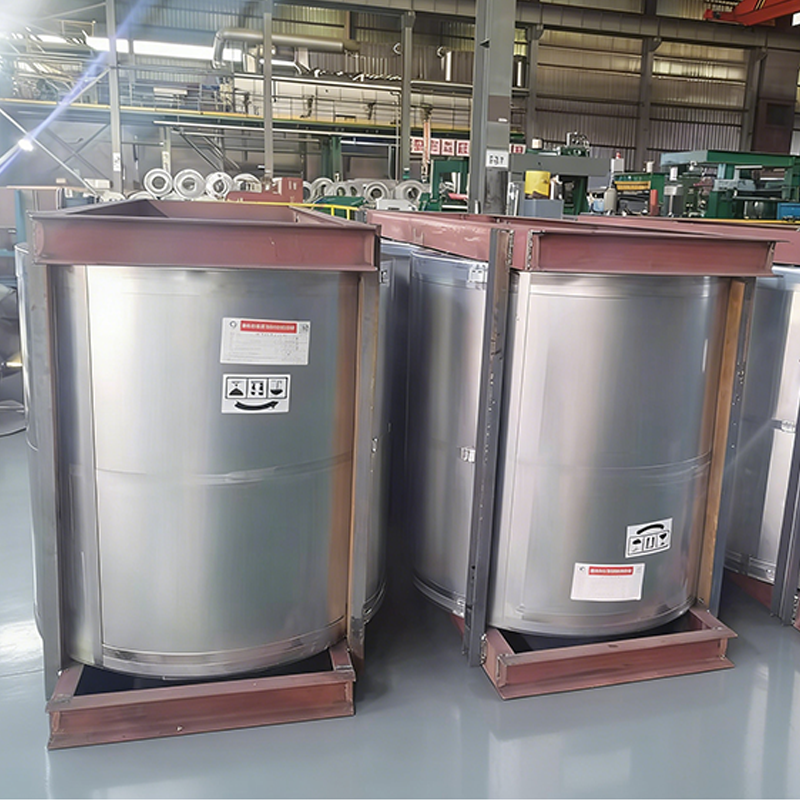
- Polohovanie Cievky musia byť uložené vertikálne (stojace) na vyhradených drevených alebo plastových sedlách. Spodná časť cievky by mala byť aspoň 10 cm nad zemou.
- Stohovanie Obmedzte stohovanie na maximálne 3 vrstvy. Medzi vrstvami používajte suché, čisté drevené podložky, aby sa tlak rovnomerne rozložil. Medzi susednými cievkami udržujte medzeru aspoň 10 cm.
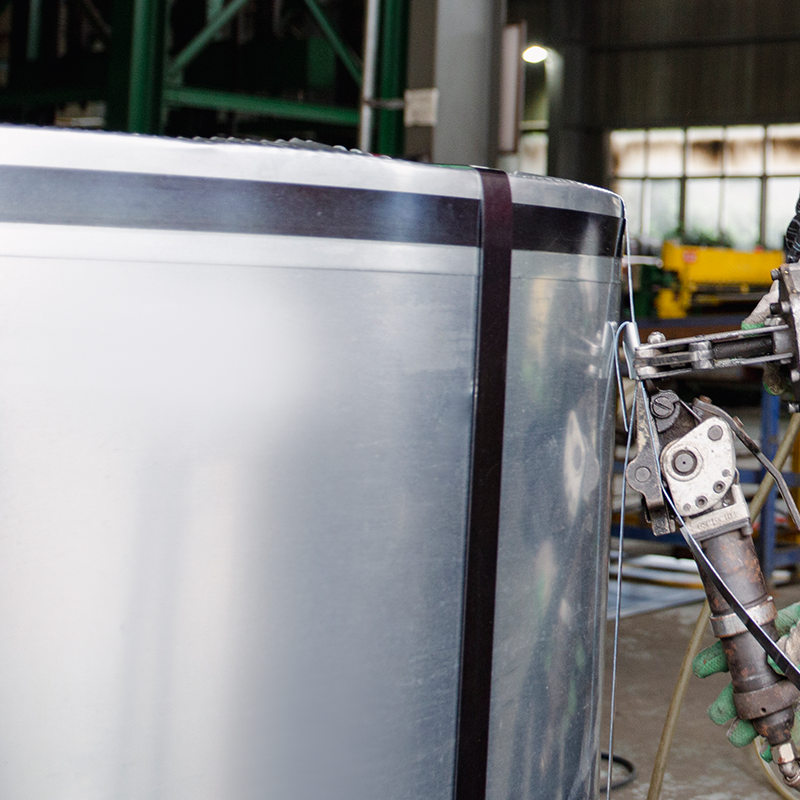
- Manipulácia Používajte špeciálne cievkové vysokozdvižné vozíky alebo C-háky. Na zdvíhanie nepoužívajte oceľové laná, pretože to môže deformovať cievku a poškodiť povlak.
- Originál Balenie Počas skladovania udržujte pôvodné balenie neporušené. Ak je obal otvorený kvôli kontrole, okamžite ho obnovte.
Záver
Kontrola kvality pre farebne potiahnutá oceľová cievkas je komplexný proces zahŕňajúci výber substrátu, aplikáciu náteru, kontrolu povrchu a správne skladovanie. Medzi kľúčové parametre kvality patrí hrúbka povlaku (≥20μm), priľnavosť (tvrdosť ceruzky 2H), tvarovateľnosť (ohyb ≤3T) a odolnosť proti korózii (≥500h soľná hmla).
Presné meranie pomocou magnetických hrúbkomerov, mikrometrických metód alebo metalurgickej mikroskopie zaisťuje konzistentnú kvalitu. Systémy kontroly počas výrobného procesu včas odhalia chyby, zatiaľ čo správne skladovanie a manipulácia zabráni poškodeniu po výrobe. Keď sú všetky prvky kontroly kvality správne implementované, farebne potiahnuté oceľové zvitky poskytujú spoľahlivý výkon so životnosťou v rozmedzí od 7 do 25 rokov v závislosti od zvoleného náterového systému.
Často kladené otázky
Minimálna hrúbka predného náteru pre exteriérové aplikácie je 20 μm, pozostáva zo základného (≥5 μm) a vrchného náteru (≥15 μm). Nedostatočná hrúbka ohrozuje ochranu proti korózii a životnosť.
Hrúbku povlaku je možné merať pomocou nedeštruktívnych metód (magnetický hrúbkomer, magnetický-vírivý prúd) alebo deštruktívnych metód (mikrometer, metalurgická mikroskopia). V prípade pozinkovaných zvitkov sa musí vrstva zinku a organický povlak merať oddelene.
Odporúčaný rozsah skladovacích teplôt je 5 °C až 40 °C s relatívnou vlhkosťou pod 70 %. Vyhnite sa extrémnym teplotným výkyvom, ktoré môžu spôsobiť kondenzáciu a poškodenie náteru.
Oceľové zvitky s farebným náterom sa musia skladovať vertikálne (stojace), pretože horizontálne skladovanie môže spôsobiť deformáciu, zrútenie zvitku a poškodenie povlaku. Vertikálne skladovanie tiež znižuje riziko poškodenia povlaku tlakom pri stohovaní.
Stohovanie should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Primárnym štandardom v Číne je GB/T 13448-2019 „Testovacie metódy pre oceľové plechy a pásy s farebným povlakom“. Medzi medzinárodné normy patria normy ISO 2178 a ASTM na meranie hrúbky a testovanie výkonu.
Povlak je významným výrobným nákladom. Každý mikrón hrúbky povlaku predstavuje približne 1 milión USD v materiálových nákladoch pre veľkých výrobcov. Presná kontrola hrúbky môže ušetriť značné náklady pri zachovaní kvality.
Pre exteriérové aplikácie je potrebná odolnosť proti soľnej hmle minimálne 500 hodín. Tento test potvrdzuje schopnosť náteru chrániť oceľový podklad v korozívnych prostrediach, ako sú pobrežné alebo priemyselné zóny.